อ่านค่า OEE
ค่า OEE อยู่ที่หน้าสถานที่ แท็บ OEE หน้านี้อธิบายว่าแต่ละส่วนบอกอะไร และช่างหรือหัวหน้างานจะบอกสาเหตุของเวลาหยุดเครื่องได้อย่างไร
ก่อนเริ่ม
หัวข้อที่มีชื่อว่า “ก่อนเริ่ม”- ดูค่า: ทุกกลุ่มผู้ใช้สำเร็จรูป ในสถานที่ที่ตนเห็น
- กำหนดสาเหตุ: ช่างเทคนิค หัวหน้างาน และผู้ดูแลไซต์
- สถานที่ต้องผูกช่องสัญญาณ OEE ไว้แล้ว ดู ตั้งค่า OEE
เปิดแท็บ OEE
หัวข้อที่มีชื่อว่า “เปิดแท็บ OEE”-
ไปที่เมนู สถานที่ แล้วเลือกเครื่องจักรหรือไลน์ ในผังสถานที่ จุดที่วัด OEE จะมีจุดสีเขียวมิ้นต์เล็ก ๆ ท้ายชื่อ (ชี้แล้วขึ้นว่า ตรวจวัด OEE)
-
แตะแท็บ OEE
-
เลือกช่วงเวลามุมขวาบน: วันนี้ 7 วัน (ค่าเริ่มต้น) 30 วัน หรือ กำหนดเอง (เลือก ตั้งแต่วันที่ และ ถึงวันที่ ได้ถึงวันนี้)
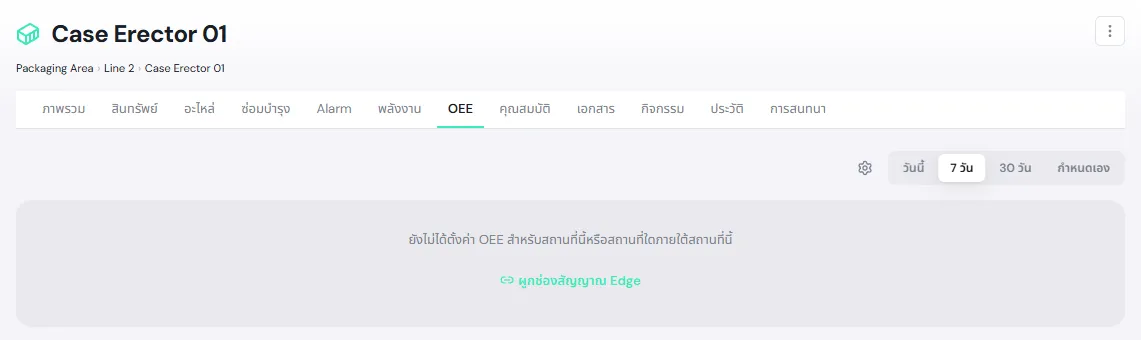
สิ่งที่เห็นขึ้นกับว่าสถานที่นี้ผูกช่องสัญญาณไว้หรือไม่
| กรณี | สิ่งที่เห็น |
|---|---|
| สถานที่นี้ผูกช่องสัญญาณไว้ (เช่น เครื่องจักรหนึ่งเครื่อง) | การ์ด OEE และรายละเอียดของสถานที่นี้ |
| สถานที่นี้ไม่ได้ผูก แต่มีเครื่องข้างใต้ที่ผูกไว้ (เช่น ไลน์) | ตาราง จุด OEE ภายใต้สถานที่นี้ |
| ผูกไว้ทั้งสถานที่นี้และเครื่องข้างใต้ | รายละเอียดของสถานที่นี้ แล้วตามด้วยตาราง |
| ไม่มีอะไรผูกไว้เลย | ยังไม่ได้ตั้งค่า OEE สำหรับสถานที่นี้หรือสถานที่ใดภายใต้สถานที่นี้ ผู้ดูแลจะเห็นปุ่ม ผูกช่องสัญญาณ Edge |
อ่านการ์ดสรุป
หัวข้อที่มีชื่อว่า “อ่านการ์ดสรุป”แถวบนสุดมี 5 การ์ด
- OEE พร้อมป้ายความครอบคลุมข้อมูล เช่น ครบถ้วน · 672 จาก 672 ถ้าไม่ใช่ ครบถ้วน แปลว่าตัวเลขมาจากข้อมูลบางส่วน ดู เมื่อข้อมูลไม่ครบ
- ความพร้อมใช้งาน ประสิทธิภาพ และ คุณภาพ ถ้าคำนวณไม่ได้ จะแสดง — พร้อมเหตุผล เช่น ยังไม่ได้ตั้งค่าไซเคิลไทม์ ไม่ใช่ 0%
- ไซเคิลไทม์ แสดงค่าเฉลี่ยจริง / ค่าที่คาดไว้ เช่น 2.7s / 2.5s ถ้าช้ากว่าที่ควร ค่าจริงจะเป็นสีส้ม แตะ UPH เพื่อดูเป็นจำนวนชิ้นต่อชั่วโมงแทน
ใต้การ์ดมีวงกลมสองวง
- เวลา: สัดส่วนชั่วโมง กำลังเดินเครื่อง หยุดนอกแผน หยุดตามแผน และ ไม่มีข้อมูล
- การผลิต: จำนวน งานดี และ ของเสีย
ดูว่าเครื่องหยุดเมื่อไรและเพราะอะไร
หัวข้อที่มีชื่อว่า “ดูว่าเครื่องหยุดเมื่อไรและเพราะอะไร”- ไทม์ไลน์สถานะ: แถบสีตามเวลา สีบอก กำลังเดินเครื่อง หยุดตามแผน หยุด (มีสาเหตุ) หยุดที่ยังไม่จำแนกสาเหตุ และ ไม่มีข้อมูล ชี้ที่แถบเพื่อดูสถานะ สาเหตุ และเวลา
- สัดส่วนเวลาหยุดเครื่อง: เรียงสาเหตุจากเวลาหยุดมากไปน้อย รวมแถว ยังไม่จำแนก และ ไม่มีข้อมูล แตะแถวเพื่อดูรายการเหตุการณ์หยุดแต่ละครั้ง เหตุการณ์ที่ยังไม่จบจะมีป้าย ยังไม่สิ้นสุด และสาเหตุที่คนกำหนดจะมีป้าย ระบุเอง
- แนวโน้มการผลิต: จำนวนงานดีและของเสียตามเวลา
กำหนดสาเหตุให้เวลาหยุดเครื่อง
หัวข้อที่มีชื่อว่า “กำหนดสาเหตุให้เวลาหยุดเครื่อง”การหยุดที่เครื่องไม่ได้ส่งรหัสมา หรือรหัสไม่มีกฎรองรับ จะอยู่ในรายการ เวลาหยุดเครื่องที่ยังไม่จำแนกสาเหตุ ท้ายแท็บ การใส่สาเหตุทำให้สัดส่วนเวลาหยุดเครื่องบอกได้ว่าเสียเวลาไปกับอะไร
-
ในรายการ เวลาหยุดเครื่องที่ยังไม่จำแนกสาเหตุ แตะแถวของการหยุด แต่ละแถวบอกช่วงเวลา สถานะ (หยุด หรือ ขัดข้อง) และรหัสจากเครื่องถ้ามี
-
แตะสาเหตุที่ตรง เช่น เปลี่ยนรุ่น หรือวัตถุดิบหมด ใส่ หมายเหตุ (ไม่บังคับ) ได้
-
แตะ กำหนด
ถ้าการหยุดทุกแถวที่แสดงมีสาเหตุเดียวกัน แตะ กำหนดให้ทุกรายการที่แสดง… เลือกสาเหตุ แล้วแตะ กำหนดทั้งหมด PULSE จะกำหนดทีละแถว การหยุดที่มีสาเหตุอยู่แล้วระหว่างนั้นจะไม่ถูกเปลี่ยน
จะเกิดอะไรต่อ: แถวจะหายจากรายการทันที และ PULSE คำนวณตัวเลขใหม่ภายในประมาณหนึ่งนาที ถ้าสาเหตุนั้นตั้งให้เป็น หยุดตามแผน (เช่น เปลี่ยนรุ่น) เวลานั้นจะถูกตัดออกจากเวลาที่ควรเดิน และความพร้อมใช้งานจะสูงขึ้น เมื่อจำแนกครบ หัวรายการจะแสดง จำแนกครบแล้ว ✓
เปรียบเทียบเครื่องในไลน์
หัวข้อที่มีชื่อว่า “เปรียบเทียบเครื่องในไลน์”ที่หน้าสถานที่ระดับไลน์หรือพื้นที่ ตาราง จุด OEE ภายใต้สถานที่นี้ มีคอลัมน์ สถานที่ OEE ความพร้อมใช้งาน ประสิทธิภาพ คุณภาพ และ ความครอบคลุมข้อมูล เรียงจากเครื่องที่ OEE ต่ำสุดก่อน จึงเห็นทันทีว่าเครื่องไหนควรดูก่อน แตะแถวเพื่อเปิดแท็บ OEE ของเครื่องนั้น
แต่ละแถวเป็นตัวเลขจริงของเครื่องนั้น PULSE ไม่เฉลี่ยเครื่องรวมเป็นตัวเลขของไลน์ ดูเหตุผลที่ ทำไม OEE ของไลน์ไม่ใช่ค่าเฉลี่ยของเครื่อง